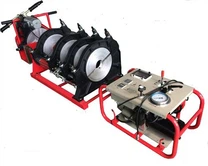
(1) 공급 재료의 작업 표면은 커터의 하단과 수평이어야하며 작업 테이블의 길이는 가공 재료의 길이에 따라 결정될 수 있습니다. 긴 철봉을 가공할 때는 특별히 도와줄 사람이 있어야 하며 임의로 밀거나 당기지 말고 작업자의 지시에 따라야 합니다.
(2) 작업을 시작하기 전에 커터에 균열이 없는지, 나이프 홀더의 볼트가 조여져 있는지, 보호 덮개가 단단히 고정되어 있는지 확인해야 합니다. 그런 다음 풀리를 손으로 돌려 기어 맞물림 간격을 확인하고 커터 간격을 조정하십시오.
(3) 시동 후에는 먼저 건조한 상태로 작동시켜야 하지만 작동하기 전에 전달 부품과 베어링이 정상적으로 작동하는지 확인하기 위해 용접기를 제작합니다.
(4) 기계가 정상 속도에 도달하지 않을 때 재료를 절단하지 마십시오. 절단시 반드시 절단기의 중간부분과 하부부분을 이용하여 철봉을 잡고 칼날에 빠르게 맞춰야 합니다. 작업자는 고정날의 측면에 서서 철근의 끝부분이 튀어나와 사람을 다치게 하는 것을 방지하기 위해 철근을 세게 눌러야 합니다. 두 손으로 칼날 양쪽의 철봉을 잡고 몸을 기울여 재료를 공급하는 것은 엄격히 금지되어 있습니다.
(5) 기계명판에 기재된 직경 및 강도를 초과하는 철근 및 가열철근은 절단하지 않는다. 한 번에 여러 개의 철근을 절단할 때 전체 단면적은 지정된 범위 내에 있어야 합니다.
(6) 저합금강을 절단할 때는 고경도 절단기를 교체해야 하며 절단 직경은 기계적 명판에 일치해야 합니다.
(7) 짧은 재료를 절단할 때 칼날에 가까운 손과 칼날 사이의 거리는 최소 150mm를 유지해야 합니다. 핸드 그립이 400mm 미만인 경우 스틸 바의 짧은 끝을 슬리브 또는 클램프로 누르거나 조여야합니다.
(8) 작업 중 부러진 끝부분과 부스러기를 직접 손으로 제거하는 것은 엄격히 금지되며, 작업자가 아닌 사람은 강철봉의 스윙 주위 및 칼날 근처에 머물 수 없습니다.
(9) 기계가 비정상적으로 작동하거나 비정상적인 소음이 발생하거나 커터가 비뚤어진 것으로 판명되면 유지 보수를 위해 즉시 정지해야합니다. 유지 보수를 중지해야 하며 전원 공급을 차단한 후에만 수행할 수 있습니다.